en


To flate slanger kan se identiske ut på en lagerhylle og yte helt annerledes på en arbeidsplass. En ruller ut flatt, holder jevne 8 bar, og overlever år med sesongbruk på en gård. Den andre utvikler en blemme nær en beslag, deler seg langs en foldelinje eller mislykkes i en trykktest i løpet av måneder. Forskjellen er sjelden selve PVC-harpiksen. Det er produksjonsprosessen: hvordan blandingen fremstilles, hvordan armeringen påføres og hvordan lagene bindes sammen. Denne artikkelen forklarer produksjonsprosessen for flate PVC-slangerør trinn for trinn, og den fremhever trinnene som bestemmer ytelsen i den virkelige verden.
Hva et flatt PVC-slangerør er laget av
Før du ser på prosessen, hjelper det å forstå konstruksjonen. Et flatt PVC-slangerør er ikke et enkelt ekstrudert rør. Det er en sammensatt struktur med tre funksjonelle lag:
| Lag | Materiale | Funksjon |
|---|---|---|
| Innerrør | PVC-blanding | Bærer væsken, gir en jevn boring og kjemisk motstand |
| Forsterkning | Polyestergarn med høy styrke | Bærer trykkbelastningen og begrenser ekspansjon |
| Ytre deksel | PVC-blanding | Beskytter armeringen mot slitasje, UV og vær |
Forsterkningslaget er det som skiller en flat slange fra et vanlig PVC-rør. Under press bærer polyestergarnet bøylespenningen og forhindrer at slangen ballongerer. Når slangen er tom, er det ingen stiv spiraltråd, så den kollapser flatt og kan rulles, brettes og lagres effektivt. Produksjonsprosessen må skape en kontinuerlig, pålitelig binding mellom disse lagene; hvis et lag svikter, svikter hele slangen.
Hvordan PVC flate slangerør produseres
Produksjonslinjen går kontinuerlig: sammensatt råmateriale går inn i den ene enden, og ferdig slange kommer ut i den andre. Hvert prosesstrinn kontrollerer et spesifikt sett med egenskaper i sluttproduktet.
Råvarefremstilling og blanding
PVC-harpiks kommer som et tørt pulver. Den kan ikke ekstruderes til en fleksibel slange alene, så produsenten blander den med myknere, varmestabilisatorer, smøremidler, UV-stabilisatorer og pigmenter. Blandingen blandes i en høyhastighetsblander til den når en definert temperatur, og avkjøles deretter til en tørr blanding som mates til ekstruderen.
Den sammensatte formuleringen er ikke bare en oppskrift; det er et sett med avveininger. Mer mykner forbedrer fleksibiliteten ved lav temperatur, men reduserer motstanden mot varmt vann. Stabilisatorsystemet påvirker langvarig varmealdring og fargestabilitet. En mager, kostnadsoptimalisert blanding kan senke salgsprisen, men slangen vil stivne i sollys, eldes raskere og bli sprø i kaldt vær. Kjøpere som planlegger å bruke slangen utendørs eller i kaldt klima, bør spørre om blandingen inkluderer tilstrekkelig UV- og lavtemperaturstabilisering.
Innerrør ekstrudering
Den tørre blandingen smeltes i en enkeltskrueekstruder og presses gjennom en ringformet dyse for å danne det indre røret. Ekstruderingstemperaturen ligger typisk i området 160 til 180°C, avhengig av formuleringen. Veggtykkelsen kontrolleres av dysegapet, skruhastigheten og linjehastigheten.
To defekter betyr mest på dette stadiet: pinholes og ujevn veggtykkelse. Et nålhull lekker kanskje ikke umiddelbart, men det skaper et svakt punkt som kan sprekke under trykk. Ujevn veggtykkelse gir tynne soner som trettes raskere enn resten av slangen. En kontrollert produksjonslinje overvåker veggtykkelsen kontinuerlig og avviser materiale utenfor toleranse før det blir et ferdig produkt.
Forsterkning Veving
Det indre røret passerer deretter gjennom en sirkulær strikke- eller vevemaskin som vikler høyfast polyestergarn rundt seg. Antall garn, spenning og sting- eller vevetetthet bestemmer sprengtrykket og fleksibiliteten til den ferdige slangen. Dette er det viktigste strukturelle steget i prosessen.
Ujevn garnspenning skaper svake punkter der armeringen bærer mindre belastning. En slange kan bestå visuell inspeksjon og fortsatt svikte tidlig hvis garnet ble lagt inkonsekvent. Det er grunnen til at vevetrinnet krever samme kontrollnivå som selve ekstruderingen.
Ekstrudering av ytre deksel
En andre ekstruder påfører det ytre PVC-laget over det forsterkede indre røret. Den ytre smelten tvinges gjennom hullene i garnnettet og smelter sammen med det indre laget, og kapsler inn armeringen i en enkelt komposittvegg.
Lagvedheft bestemmes på denne stasjonen. Hvis den ytre forbindelsen er for kald, eller dens formulering ikke er kompatibel med det indre laget, vil dekselet skille seg fra armeringen under bøyning eller trykk. Delaminering er en av de vanligste feltfeilene i rimelige PVC-flatslanger, og det er vanligvis en defekt innebygd når det ytre dekselet ble påført.
Kjøling, utskrift og skjæring
Når det ytre dekselet er påført, passerer den kontinuerlige slangen gjennom vannbad som avkjøler den og låser de endelige dimensjonene. Merking påføres med blekkstråle- eller utskriftsvalser, som vanligvis viser nominell diameter, arbeidstrykk, testtrykk, standard og produksjonsdato. Automatiske kutte- og kveilsystemer trimmer deretter slangen til standardlengder, vanligvis 20, 50 eller 100 meter, og pakker den for forsendelse.
Merking av kvalitet betyr mer enn det ser ut til. Det er kjøpers hurtigreferanse på stedet for om en slange er klassifisert for tiltenkt trykk. En produsent som bruker klare, holdbare, nøyaktige merker er også mer sannsynlig å opprettholde sporbarhet gjennom hele prosessen.
Kobling og endemontering
Mange flate PVC-slangerør leveres med koblinger, og denne stasjonen er der en stor andel av feilene i felten har sitt utspring. Slangen skyves over endestykket på koblingen, og en krage krympes, smyges eller klemmes på plass. Hvis krympediameteren er for liten, kuttes armeringen; hvis den er for stor, trekker koblingen av under trykk.
Prosessen må matche koblingen til slangekonstruksjonen. Storz-koblinger er vanlige i brannvesen og industriell vannoverføring, mens camlock- og gjengetyper forekommer i landbruks- og anleggsarbeid. I gruvedrift, hvor slangen gjentatte ganger kobles til og fra på stedet, er tilpasningsspesifikasjonen enda mer kritisk; det er derfor vår flate slanger i gruvedrift med Storz-koblinger er bygget med en matchet krympespesifikasjon og testet som komplette sammenstillinger.
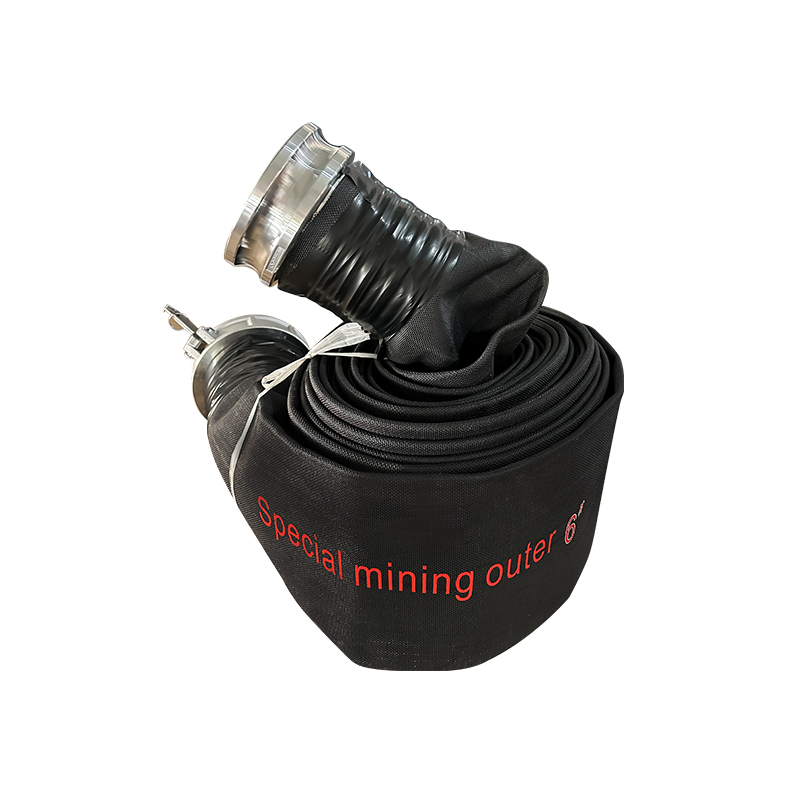 Engros 6-tommers slitasjebestandig flatslange med Storz-kobling for gruvedrift Taizhou Jun an Fire Technology Co., Ltd er engros 6-tommers slitasjebestandig flat slange med Storz-kobling for eksternt avløp i gruvedrift... Se produkt →
Kvalitetskontroll og testing
Ferdige PVC flate slangerør bør ikke forlate fabrikken uten verifisering. Kontroller under prosessen dekker veggtykkelse, diameter og utseende, mens siste tester simulerer forholdene som forårsaker feltfeil. Tabellen nedenfor viser testene som en kompetent produsent kjører på produksjonspartier.
| Test | Hva den bekrefter | Typisk forventning |
|---|---|---|
| Dimensjonell inspeksjon | Innvendig diameter, veggtykkelse, flat bredde | Verdier innenfor deklarert toleranse |
| Hydrostatisk bevistest | Tetthet under trykk | Holdt på 1,5x arbeidstrykk uten lekkasje |
| Sprengtrykktest | Maksimalt trykk før feil | Sprenges ved ca. 3-4x nominelt arbeidstrykk |
| Vedheftstest | Bindestyrke mellom lagene | Ingen separasjon ved spesifisert skrellkraft |
| Visuell og UV-sjekk | Overflatekvalitet, fargeensartethet, UV-motstand | Ingen blemmer, sprekker eller ujevn farge |
Disse testene er ikke valgfritt papirarbeid. Når en leverandør kan dele faktiske testrapporter, viser de at prosessen er stabil. Når de ikke kan det, er slangen en svart boks: kjøperen vil først finne ut hva som er inni etter at slangen er i bruk. For en praktisk oversikt over hvordan disse testresultatene oversettes til daglig ytelse, se vår guide til PVC layflat slangebruk, sammenligninger og vedlikehold .
Hva produksjonsprosessen betyr for kjøpere
Produksjonsprosessen er også et innkjøpskriterium. To slanger kan ha samme trykte arbeidstrykk og svært forskjellig levetid, fordi den ene prosessen er kontrollert og den andre ikke. Når du evaluerer en leverandør, fokuser på variablene som prosessen kontrollerer:
- Sammensetningskontroll. Intern blanding gir deg sporbarhet og muligheten til å justere formuleringen for OEM- og ODM-prosjekter. En leverandør som kjøper ferdig masse kan ikke svare på detaljerte materielle spørsmål.
- Forsterkende konsistens. Be om en faktisk sprengtestrapport i stedet for en brosjyreverdi. Garntetthet og spenning avgjør om det nominelle trykket er reelt.
- Lagadhesjonsbevis. Delaminering er den vanligste feltfeilen i flate slanger. Et resultat av peel- eller adhesjonstest forteller deg om lagene faktisk er limt.
- Koblingskvalitet. De fleste lekkasjekrav starter ved monteringen. Sjekk om sammensatte slanger er prøvetestet før forsendelse.
- Fabrikk eierskap. En direkte produsent kan svare på prosessspørsmål og gjøre endringer mye raskere enn et handelsselskap som ommerker importerte varer.
For standard vanning og generell vannoverføring er en vellaget PVC-flatslange fortsatt det mest kostnadseffektive alternativet. Hvis du kjøper en pålitelig slange for generell bruk, en riktig bygget PVC-foret, flat slange vil håndtere mange års tjeneste til en brøkdel av prisen på spesialmaterialer.
 Engros lerretsslange for brannslukking/landbruksvanning Taizhou Jun'an Fire Technology Co., Ltd. er Kinas engrosleverandør av lerretsslange, eksportør, vår lerretsslange brukes hovedsakelig til brannslukking... Se produkt →
| Parameter | Flat PVC-slange | TPU flat slange |
|---|---|---|
| Grunnmateriale | PVC-harpiks med myknere og stabilisatorer | Termoplastisk polyuretan |
| Ekstrusjonstemperatur | Ca. 160-180°C | Ca. 180-220°C |
| Fleksibilitet ved lav temperatur | Moderat | Bedre |
| Slitasjemotstand | Bra | Høy |
| Typiske bruksområder | Vanning, generell vannoverføring, brannslanger | Gruvedrift, industriell overføring, høyslitasjetjeneste |
Når applikasjonen involverer skarpe steiner, konstant sleping eller kaldt vær, en TPU-foret flatslange er vanligvis verdt den høyere kostnaden. Forsterknings- og bindingstrinnene følger samme logikk i begge materialene; bare sammensetningen og behandlingsvinduet endres.
 Engros TPU Layflat-slange - Kraftig, lett, slitesterk vannslange for Irr Taizhou Jun an Fire Technology Co., Ltd er engros TPU Layflat-slange - Kraftig, lett, slitesterk vannslange for vanningsforsyning... Se produkt →
Å velge riktig diameter betyr like mye som materialet. En overdimensjonert slange er unødvendig tung og dyr, mens en underdimensjonert gir for stort trykktap. Bruk vår PVC layflat slange størrelsesguide for å matche boringen til din strømningshastighet og pumpeeffekt.
Se til slutt på søknaden fra et vedlikeholdsperspektiv. En slange som er enkel å inspisere, lagre flatt og koble til igjen sesong etter sesong, vil senke de totale driftskostnadene. Dette er hovedårsaken layflat slanger er mye brukt i landbruksvanning og ved midlertidig vannoverføring: den samme produksjonsprosessen som gjør dem sterke under trykk gjør dem også kompakte når de ikke er i bruk. Å forstå hvordan slangen er bygget gir deg et praktisk grunnlag for å sammenligne leverandører, bedømme testrapporter og unngå feilene som dukker opp først etter at slangen er i felten.