en


På et avsidesliggende gruveanlegg begynner en 6-tommers avvanningsslange å bli blemmer mellom foringen og jakken i løpet av den første uken etter bruk. Pumpetrykket er innenfor klassifiseringen, vannet er rent, og likevel delaminerer slangen. Grunnårsaken ligger i produksjonsanlegget: en ustabil limprosess, en litt fuktig polymerbatch eller en herdeovn som går ut av temperaturen. Dette er variablene som produksjonskravene til flatslange eksisterer for å kontrollere.
Denne veiledningen dekker de viktigste produksjonsstadiene for flat slange, materialbeslutningene som bestemmer ytelsen, og kvalitetskontrolltestene som hindrer defekte produkter fra å nå feltet. Anleggsingeniører, anskaffelsesingeniører og OEM-kjøpere kan den som referanse når de bruker leverandørpartnere som Taizhou Jun'an Fire Technology Co., Ltd., en direkte produsent av brann-, gruve-, landbruks- og industrielle flatslange.
Layflat-slangeproduksjonsprosessen med et blikk
Layflat-slangeproduksjon er en sekvensiell prosess som kombineres og polymerforing med en tekstilforsterkning, og hvert trinn pålegger begrensninger for det neste.
- Blanding og tørking: polymer, mykner, stabilisator og tilsetningsstoffer veies til formelen og blandes, deretter tørkes til et fuktighetsmål under 0,05 prosent.
- Liner-ekstrudering: massen ekstruderes til et kontinuerlig rør med kontrollert temperaturprofil som bestemmer veggtykkelse og konsistens.
- Forsterkning: polyester- eller nylongarn er vevd eller strikket rundt foringen; garnspenning og vevetetthet angir trykkklassifiseringen til slangen.
- Laminering og vedheft: et klebende lag binder liner til armering under kontrollert strøkvekt, varme og nipptrykk.
- Herding: Den laminerte slangen går gjennom en herdesone som tverrbinder polymeren og stabiliserer bindingen.
- Etterbehandling og inspeksjon: Slangen er kuttet til lengden, utstyrt med koblinger, trykt med spesifikasjoner og kontrollert mot de endelige QC-portene.
Materialvalg: Den første kvalitetssporten
Fire linerfamilier dominerer produksjonen av flate slanger: PVC, TPU, EPDM og naturgummi. Foringsmaterialet dikterer arbeidstrykk, kjemikaliebestandighet, temperaturområde og slitasjetoleranse, så utvalget må samsvare med tiltenkt bruk i stedet for kjøpesummen alene.
PVC er standard for vann og generell avvanning fordi det er balansert med kostnader, stivhet og kjemiske motstand. TPU foretrekk for gruvedrift og slipemiddeloverføring, EPDM for varmtvanns- og ozoneksponering, og naturgummi for høyfleksibelt brann- og industriservice. For en dypere sammenligning av dimensjonering og ytelse, se vår PVC layflat slange valgguide .
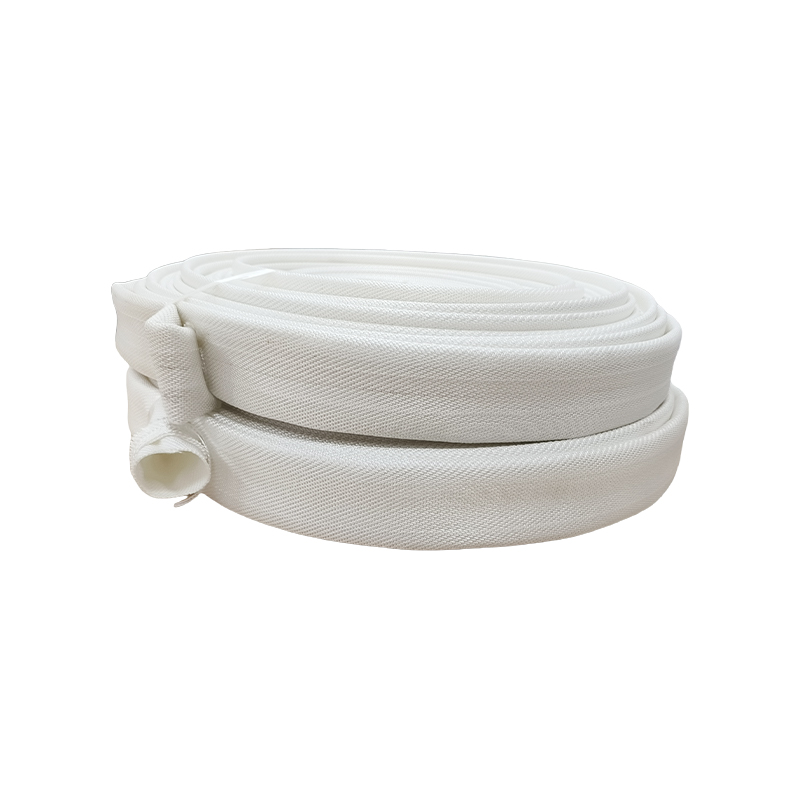
 PVC-foret lerret Layflat slange for brann- og landbruksvannlevering Denne lette, men sterke slangen kombinerer en polyesterjakke med en glatt PVC-fôr, som reduserer friksjonstap og muliggjør kompakt oppbevaring. Den passer til brannbeskyttelse og vann, med Storz-koblingsalternativer nevnt i nærheten. Se produkt →
| Eiendom | PVC | TPU | EPDM | Naturgummi |
| Typisk arbeidstrykk | 4-10 bar | 6-16 bar | 5-15 bar | 4-10 bar |
| Temperaturområde | -5 til 60 °C | -40 til 80 °C | -40 til 120 °C | -20 til 70 °C |
| Slitasjemotstand | Moderat | Høy | Moderat høy | Høy |
| Typisk bruk | Vanning, avvanning | Gruvedrift, oljefelt | Varmt vann, kjemisk | Brann, jordbruk |
Kjerneproduksjonsstadier og prosesskontroller
Ekstrudering, forsterkning og laminering er de tre produksjonsstadiene der de fleste flate slangefeil oppstår, og hver enkelt krever spesifikk parameterovervåking.
Ekstrudering og blanding
Fuktighet i polymerbatchen er den viktigste årsaken til foringsblemmer. Et mål på 0,05 prosent fuktighet eller lavere bør håndheves, spesielt for TPU og nylonforbindelser. Tønnetemperatur, skruehastighet og dysens sentrering verifiseres ved hver skiftstart, med veggtykkelse kontrollert av en in-line lasermåler.
Forsterkning og veving
Tekstilarmeringen bærer det meste av den indre trykkbelastningen. Garnspenningen må være jevn i alle ender; en variasjon over 10 prosent skaper svake soner som reduserer sprengningstrykket. Vevtettheten overvåkes i plukk per tomme, og enhver drift utenfor spesifikasjonen stopper vevstolen.
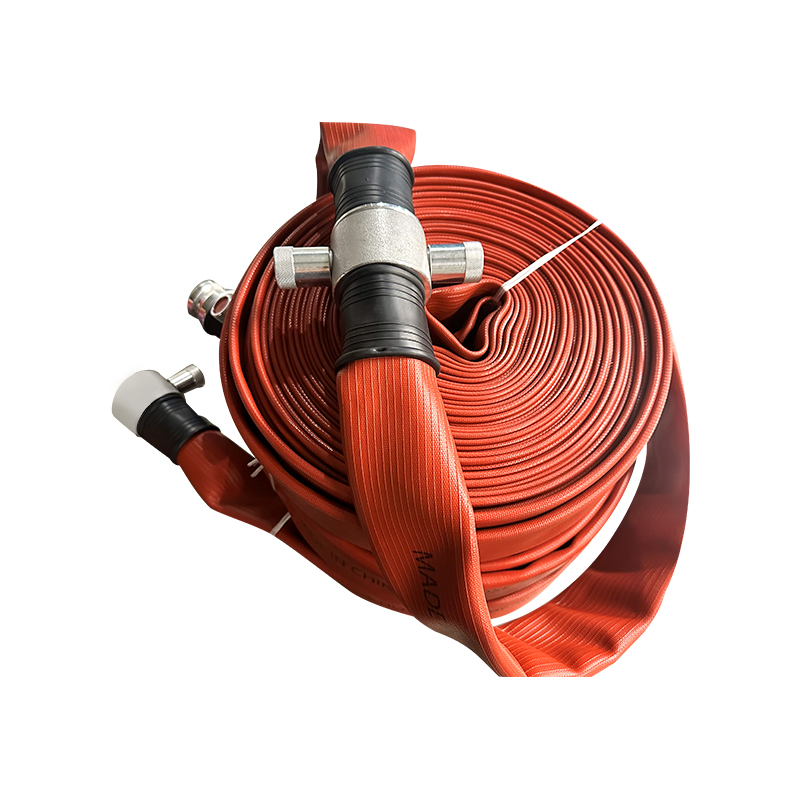
 EPDM-foret fiberduk flat slange for brannslukking og industriell bruk Med et EPDM-interiør for termisk stabilitet og ozonbestandighet, holder denne slangen seg fleksibel over ekstreme temperaturer mens den vevde polyesterjakken håndterer trykk og slitasje, noe som gjør den egnet for krevende brann- og industrielle applikasjoner. Se produkt →
Laminering og gjeting
Vekten av selvklebende strøk går vanligvis mellom 30 og 50 gram per kvadratmeter for industrielle flate slanger. For lavt, og skrellstyrken synker; for høyt, og limet renner gjennom jakken. Nipptrykk og ovnstemperatur registreres kontinuerlig, og herdeprofilen valideres ved en prøvesprengningstest ved slutten av hver produksjonskjøring. For varme- og kjemisk eksponering følger en EPDM-foret konstruksjon den samme lamineringssekvensen med en vulkaniserende herdeprofil som er spesifikk for EPDM-kjemi.
Kvalitetskontroll testkrav
En flat slange er ikke klar for forsendelse før den har fjernet hydrostatisk trykk, adhesjon, dimensjonale og visuelle inspeksjonsporter.
Standard QC-programmet for produksjon inkluderer følgende tester:
- Hydrostatisk test: 1,5 ganger det nominelle arbeidstrykket, holdt i 5 minutter, med null lekkasje eller synlig deformasjon.
- Sprengtrykktest: minimum 3 ganger arbeidstrykket; et lavere forhold for strukturell svakhet i armering eller laminering.
- Avrivningstest: en stripe med foring trekkes fra armeringen; minimum akseptert verdi er 2 N/mm for industrislange.
- Dimensjonsmåling: innvendig diametertoleranse på /-2 prosent og veggtykkelsestoleranse på /-10 prosent.
- Visuell inspeksjon og kink-inspeksjon: ingen blemmer, nålehull eller ujevn veving, og slangen må gå tilbake til flat form etter gjentatt bretting.
Vanlige produksjonsfeil og hvordan du screener dem
De fleste filtfeil i flat slange spores til en av fire produksjonsfeil: delaminering, blemmer, ujevn veggtykkelse eller vevforvrengning. Hver har en spesiell grunnårsak og en tilsvarende kontroll på fabrikken.
| Defekt | Rotårsak | Deteksjonsmetode | Forebygging |
| Delaminering | Lav vekt av klebende strøk, fuktighet | Peel test, sprengningstest | Verifisering av limvekt, tørking |
| Blemmer | Fuktighet i polymer, innestengt luft | Visuell, hydrostatisk test | Materialtørking, avgassing |
| Ujevn veggtykkelse | Feiljustering, temperaturdrift | Lasermåler, mikrometer | Dysekalibrering ved hvert skift |
| Vev forvrengning | Variasjon i garnspenning, vevstolsslitasje | Visuell, sprengningstest | Spenningsovervåking på vevstolen |
Hva kjøpere bør bekrefte før de legger inn en bestilling
Kjøpere bør verifisere testoppføringer, produksjonsstandarder og tilpasningsevne før de forplikter seg til en leverandør, fordi kostnadene for en defekt slange er langt høyere enn besparelsene fra et lavt bud.
- Vær om batchtestsertifikater som dekker hydrostatisk trykk, sprengningstrykk og skrellstyrke for den nøyaktige produktkvaliteten du har tenkt å bestille.
- Bekreft hvilken standard som styrer produksjonen: EN 14540, NFPA 1962, eller en dokumentert intern spesifikasjon med klart angitte akseptkriterier.
- Kontroller at leverandøren driver sine egne ekstruderings- og vevelinjer, i stedet for å videreselge importerte ruller under sin egen etikett.
- Krev prøvetesting før forsendelse og uavhengig laboratorieverifisering for kritiske eller høytrykksapplikasjoner.
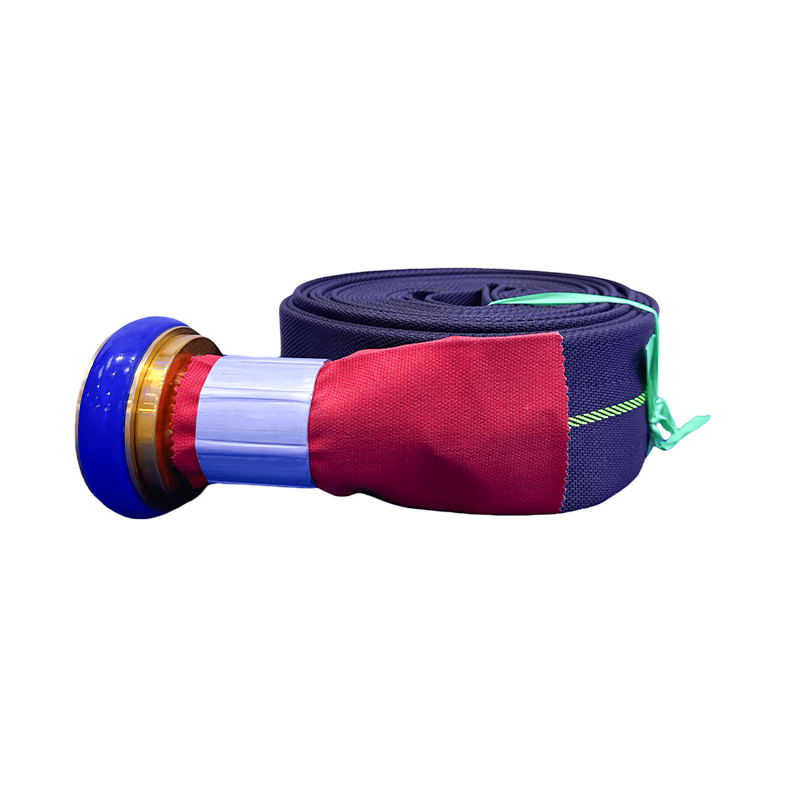
 Heavy Duty TPU Layflat slange for vanning og høy slitasjeapplikasjoner Denne slangen bruker en gjennomvevd TPU-ekstrudering for en sterk, lett og knekkbestandig struktur. Den motstår UV, olje og slitasje, noe som gjør den ideell for vann, konstruksjon og krevende vannoverføring der PVC eller gummi kan svikte. Se produkt →
En direkte produsent med egen produksjon og en internasjonal handelsavdeling kan levere denne dokumentasjonen effektivt. Taizhou Jun'an Fire Technology Co., Ltd., basert i Jiangsu-provinser nær Shanghai, produserer PVC, TPU, EPDM og naturgummi-foret flatslange i sin egen fabrikk, og støtter OEM- og ODM-tilpasning. Bla gjennom hele produktutvalget på selskapets nettsted .
Ofte stilte spørsmål
Hva er den vanligste feilmodusen i layflat slange?
Delaminering mellom foringen og armeringen er den vanlige feilmodusen. Det skyldes utilstrekkelig vedheft under laminering, overdreven fuktighet i polymeren eller feil limkvalitet, og det fremstår som blemmer eller lagseparasjon under trykk.
Hvilke trykktester bør en produsent av flatslange utføre?
En hydrostatisk tetthetstest ved 1,5 ganger det nominelle arbeidstrykket og en sprengningstest på eller over 3 ganger arbeidstrykket. Begge skal gjøres dokumenter per produksjonsparti og tilgjengelig for kjøper på forespørsel.
Hvordan verifiserer foring-til-armeringsvedheft?
Standardmetoden er en 180-graders peel-test på en kuttet stripe av slangen. En minste avrivningsstyrke på 2 N/mm er vanlig nødvendig for industrielle flate slanger. Under denne verdien er delaminering sannsynligvis under syklisk trykk eller gjentatt bøyning.
Kan layflat-slanger lages med tilpassede koblinger og lengder?
Ja. Direkte produsenter kan justere tykkelse, forsterkningstetthet og lengde, og kan tilpasse koblinger til regionale standarder, inkludert Storz, Camlock, amerikanske og øyeblikkelige typer. OEM- og ODM-produksjon er en standardtjeneste hos Taizhou Jun'an Fire Technology Co., Ltd.